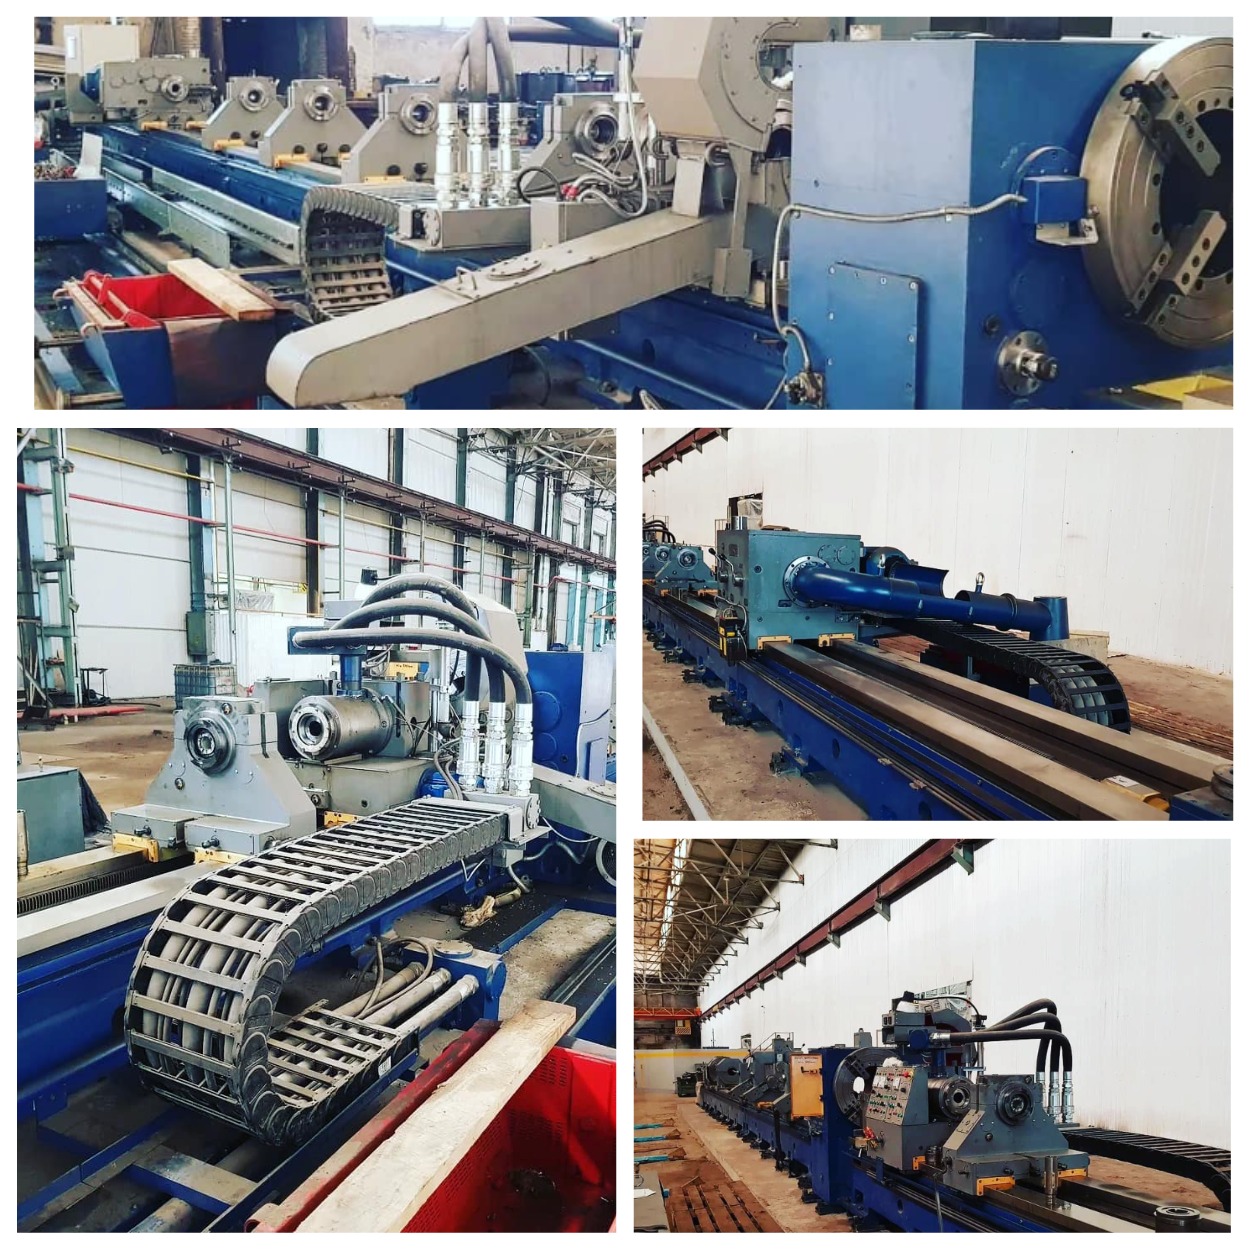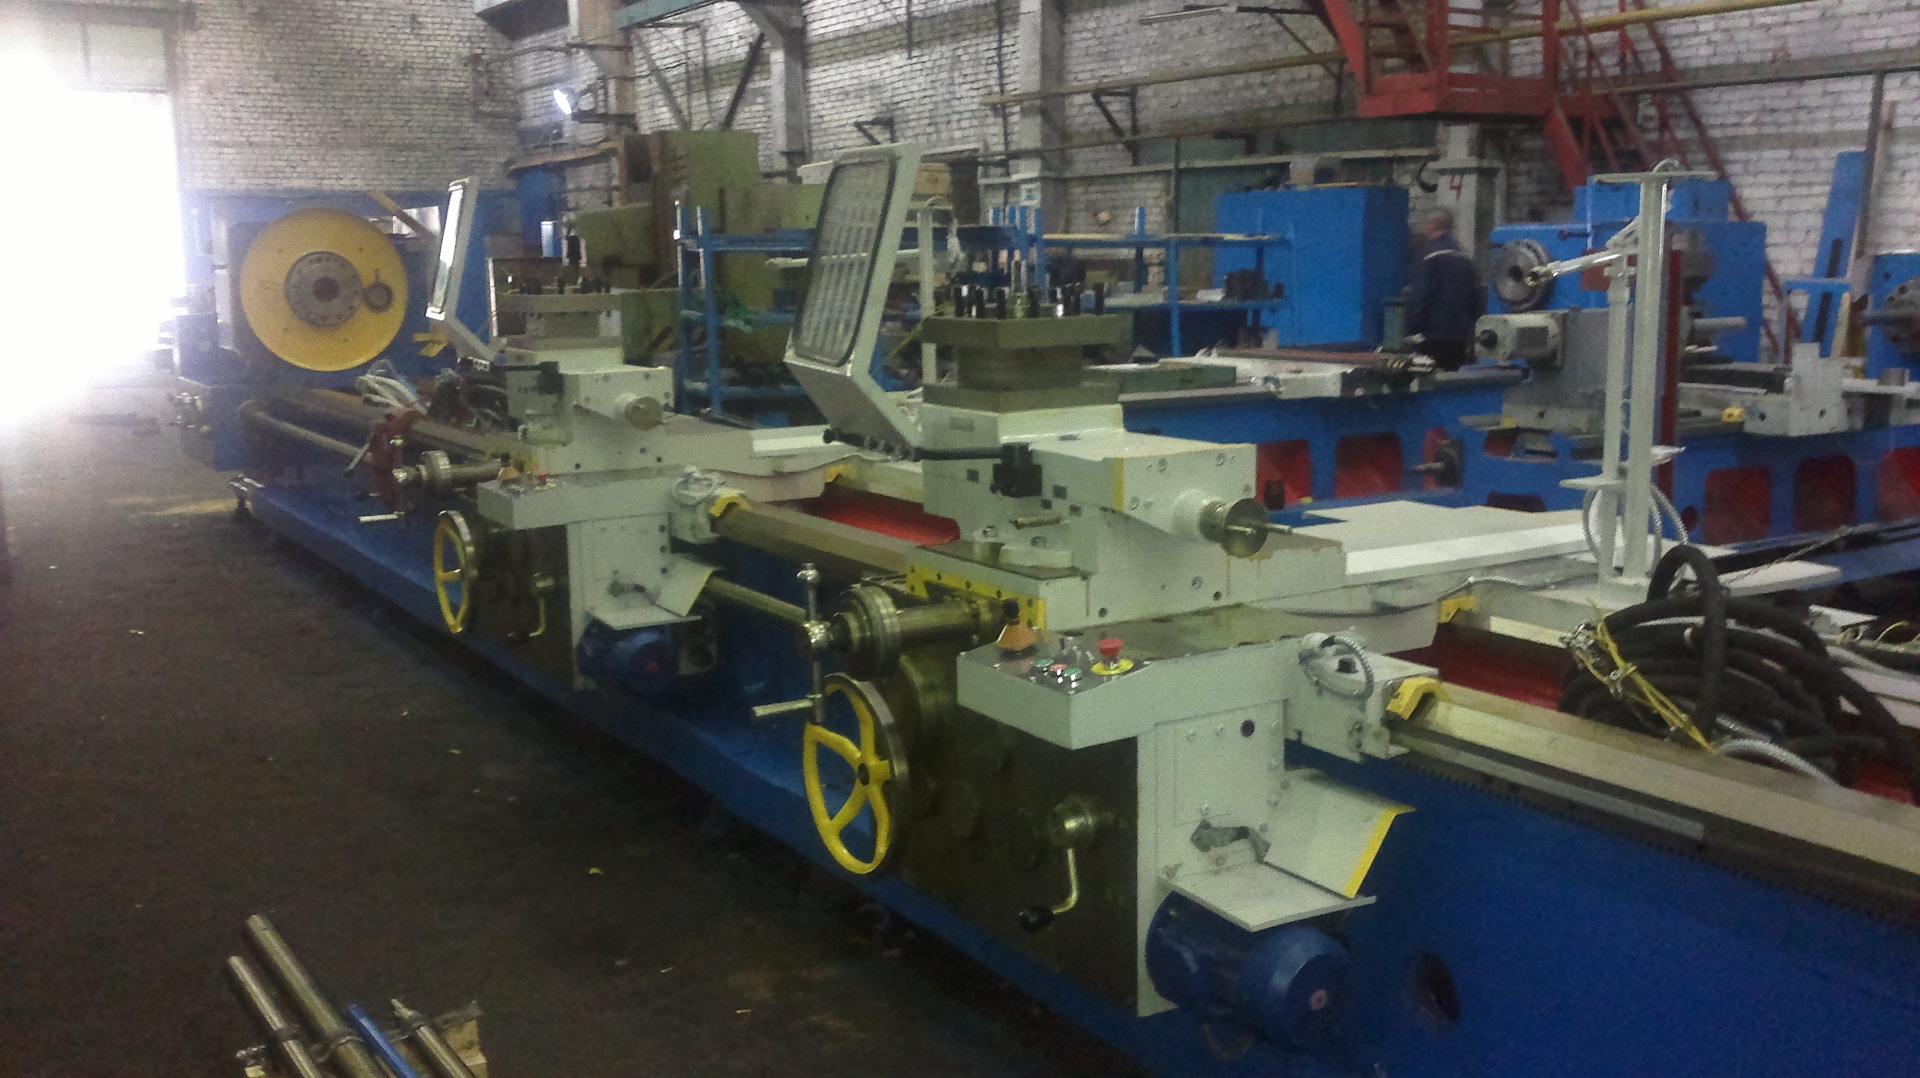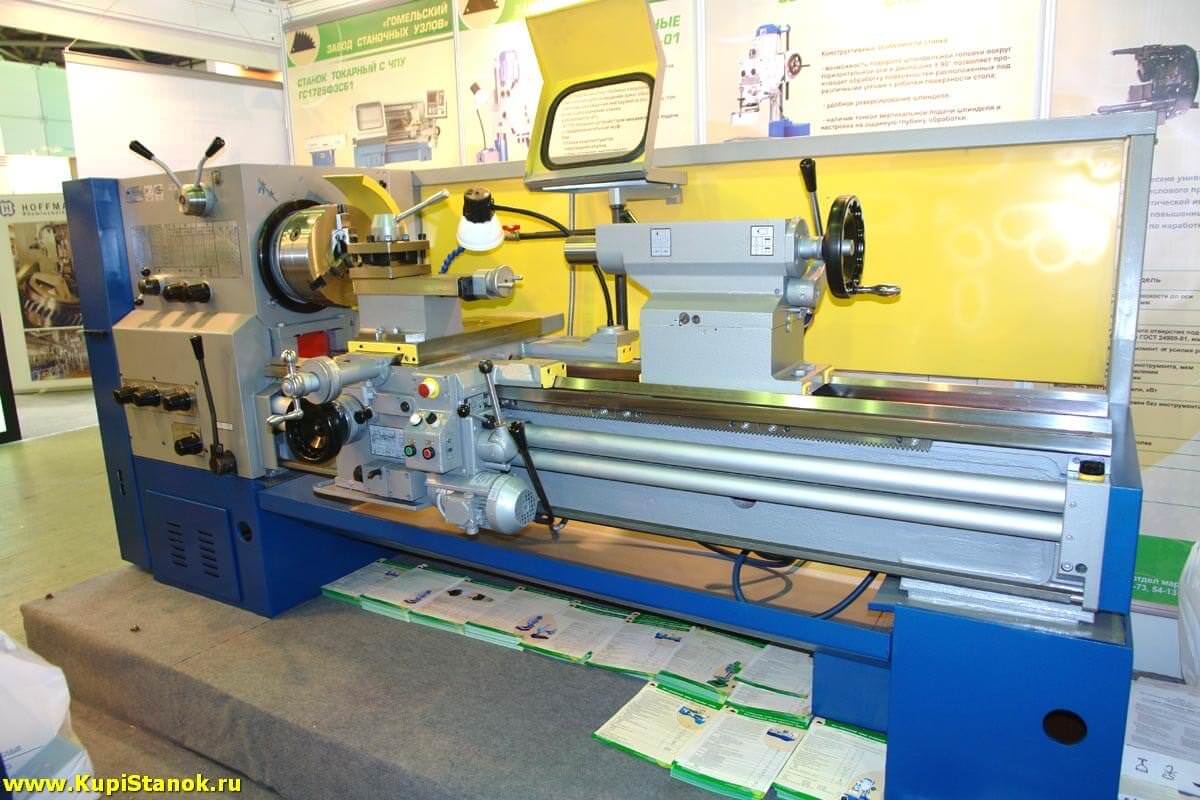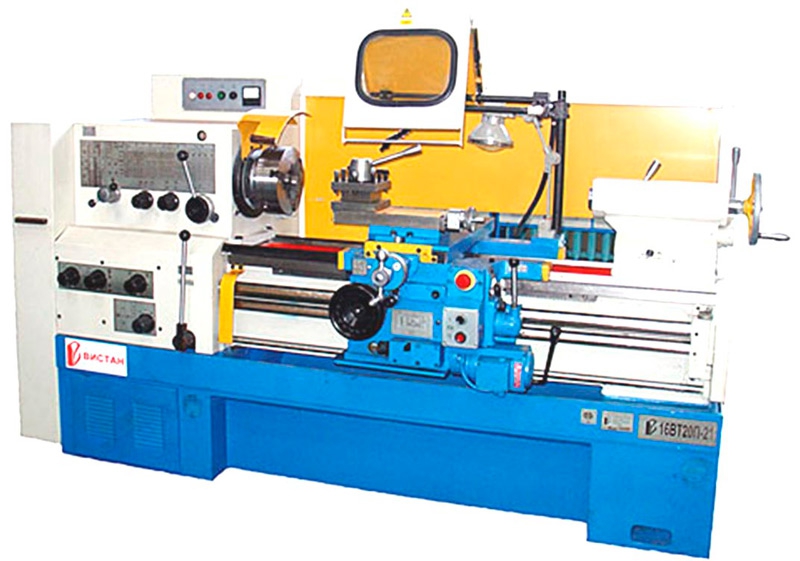

Литье корпусных деталей токарных станков
Регламент подготовки отливок базовых узлов токарного оборудования к финишным операциям механической обработки 1. Введение Настоящий документ определяет порядок и последовательность технологических операций по подготовке литых заготовок (отливок) основных корпусных деталей токарных станков (станина, передняя бабка, задняя бабка, суппортная группа) к последующим этапам чистовой и финишной механической обработки. Целью регламентируемых процедур является обеспечение соответствия геометрических параметров и физико-механических свойств заготовки требованиям конструкторской документации. 2. Входной контроль и выбивка отливок 2.1. По завершении цикла кристаллизации и охлаждения в литейной форме производится выбивка отливки. 2.2. Осуществляется первичный визуальный осмотр на предмет отсутствия сквозных трещин, спаев, ужимин и неслитин критического размера. 2.3. Проводится верификация массогабаритных характеристик изделия в соответствии с утверждёнными чертежами литой детали. 2.4. Отливки, не прошедшие входной контроль, подлежат отбраковке или направлению на участок исправления дефектов литья. 3. Очистка и обрубка 3.1. Производится отделение элементов литниковой системы (стояк, выпор, питатели) посредством абразивной резки или рубки на прессах. 3.2. Выполняется очистка поверхности от формовочной смеси, стержней и пригара в дробеметных или пескоструйных камерах до степени очистки Sa 2½ по ISO 8501-1. 3.3. На специализированных обрубочных прессах осуществляется удаление заливов, остатков литников и заусенцев в местах разъема опок. 4. Термическая обработка (старение) 4.1. С целью снятия внутренних напряжений, возникающих в процессе неравномерного остывания, и стабилизации структуры металла, отливки подвергаются процедуре искусственного старения. 4.2. Загрузка садки в термическую печь производится с соблюдением технологических зазоров для обеспечения равномерного прогрева. 4.3. Режимы нагрева, выдержки и охлаждения строго контролируются согласно утвержденному температурно-временному графику для соответствующего материала (как правило, серый чугун СЧ20, СЧ25). 4.4. По завершении цикла термообработки проводится маркировка партии с указанием даты проведения операции. 5. Предварительная механическая обработка («фрезерование черновое») 5.1. Для создания базовых поверхностей, используемых при последующей установке детали на станках ЧПУ, выполняется предварительное фрезерование. 5.2. Обработке подлежат технологические платики, установочные базы и плоскости сопряжения. 5.3. Данная операция обеспечивает снятие дефектного слоя металла и получение припуска под чистовые операции. 6. Исправление локальных дефектов 6.1. После предварительной обработки выявляются поверхностные дефекты: газовые раковины, пористость, земляные засоры. 6.2. Дефекты разделываются механическим путём (вышабривание, сверление, расточка) до «здорового» металла. 6.3. Подготовленные разделки завариваются электродуговой сваркой с использованием соответствующих присадочных материалов. 6.4. Производится проковка сварочного шва и последующая зачистка заподлицо с основным металлом. 7. Нанесение разметочных линий 7.1. На подготовленных базовых поверхностях наносится разметка осевых и контрольных линий методом кернения или нестираемой краской. 7.2. Разметка служит дополнительным средством контроля правильности установки детали и траекторий перемещения инструмента на станках с ручным управлением или для особо ответственных операций. 8. Заключение По завершении вышеуказанного комплекса мероприятий партия отливок считается подготовленной к передаче в механический цех для выполнения чистовых и отделочных операций. Ответственность за качество исполнения каждого этапа возлагается на мастеров соответствующих производственных участков. Вся информация о выполненных операциях подлежит фиксации в сопроводительном паспорте детали.